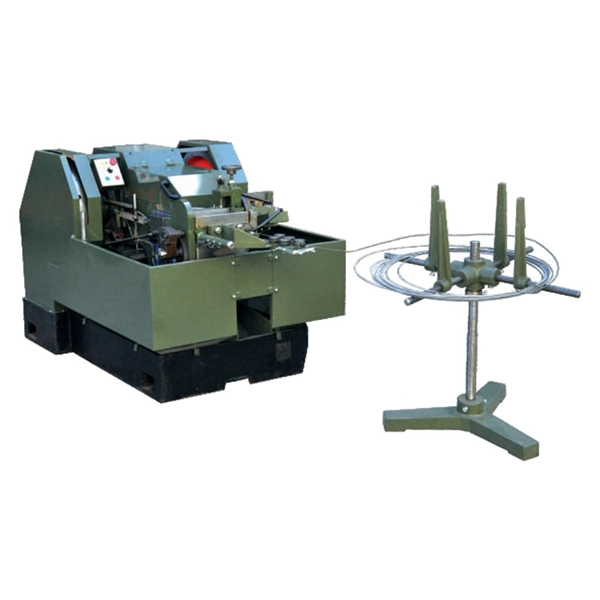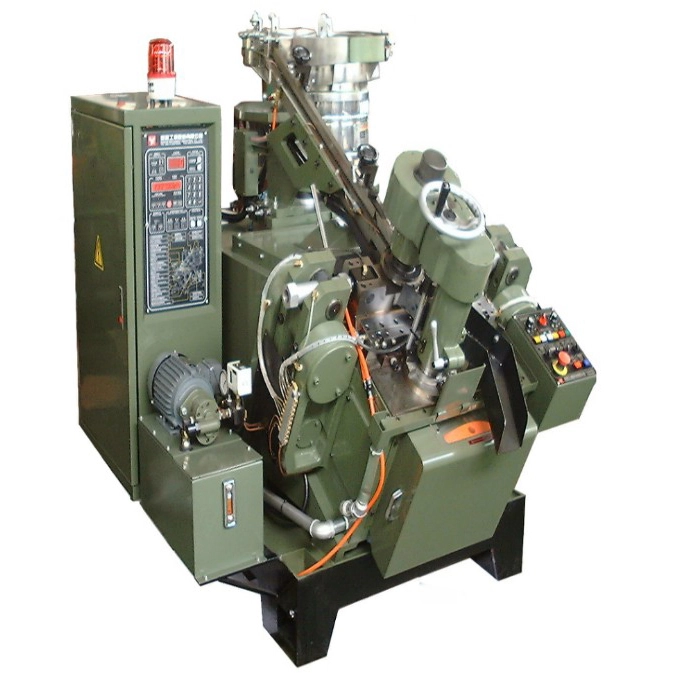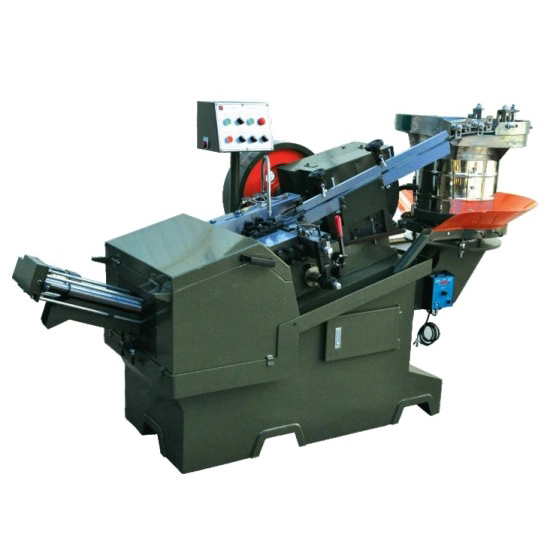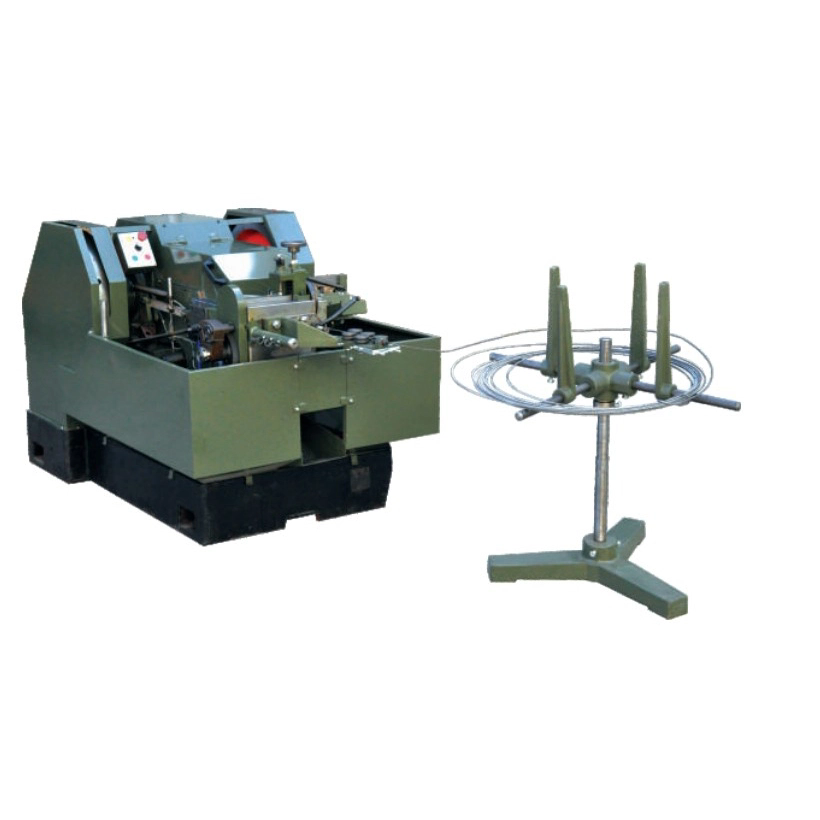
Resumo· Este artigo fornece um exame técnico detalhado doMáquina laminadora automática de rosca de parafuso, explorando seus princípios operacionais, configurações mecânicas e as vantagens metalúrgicas da laminação de roscas em relação aos métodos de corte tradicionais. A discussão abrange sistemas de matrizes planas e cilíndricas, requisitos de conformabilidade de materiais, parâmetros de produção e considerações de controle de qualidade essenciais para a fabricação de fixadores em alto volume.
01. Princípios Fundamentais da Laminação de Fios
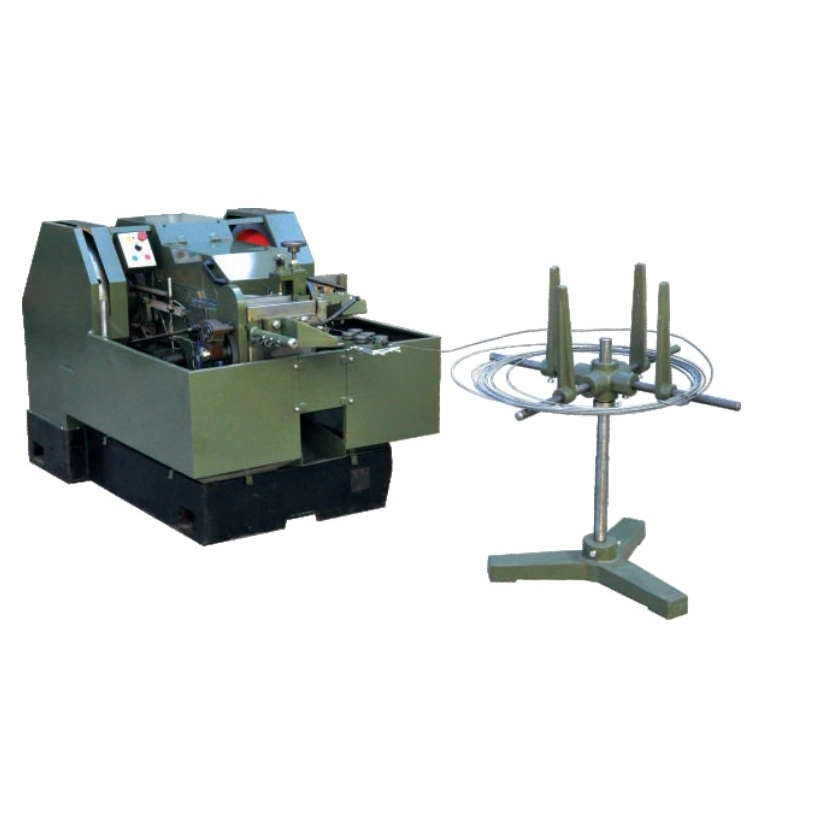
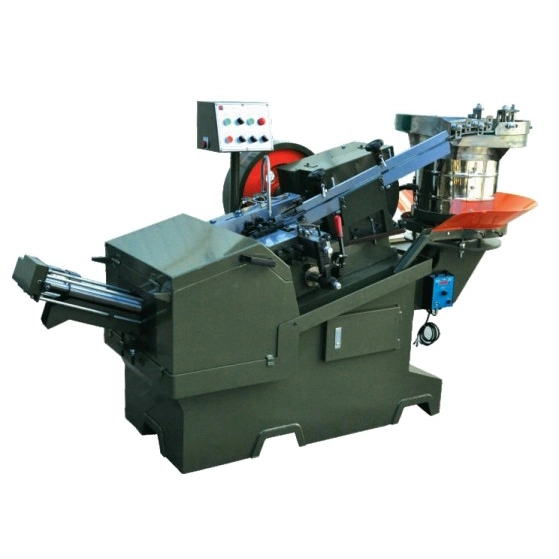
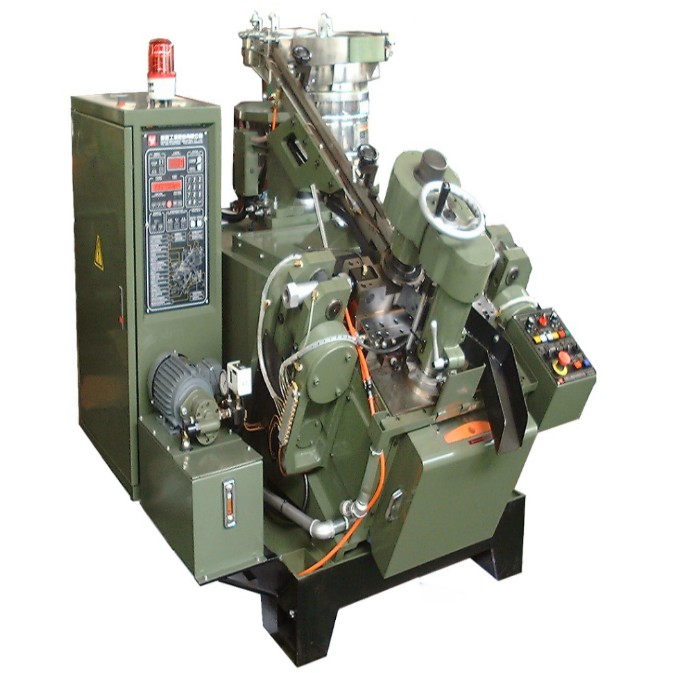
UmMáquina laminadora automática de rosca de parafusoopera com base no princípio da conformação a frio, um processo fundamentalmente diferente do corte de roscas. Em vez de remover material para criar roscas, a laminação de roscas desloca o material por meio de deformação plástica controlada. A peça de trabalho é colocada entre duas matrizes – planas ou cilíndricas – que contêm a impressão negativa do perfil de rosca desejado.
À medida que as matrizes se movem uma em relação à outra, elas penetram na superfície da peça bruta, forçando o material a fluir e preencher as cavidades da matriz. Este processo de trabalho a frio refina a estrutura do grão do material, alinhando o fluxo do grão com o contorno da rosca em vez de cortá-lo. O resultado é uma rosca com propriedades mecânicas superiores, incluindo maior resistência à tração, resistência à fadiga e dureza superficial. O processo também não gera cavacos ou cavacos, eliminando o desperdício de material e reduzindo a necessidade de sistemas de manuseio e descarte de cavacos.
Conformação a frio (deformação plástica)
Matrizes planas ou cilíndricas
Sem remoção de material, melhor fluxo de grãos
02. Matriz Plana vs. Sistemas de Matriz Cilíndrica
Duas matrizes retangulares planas; um estacionário, um alternativo. Adequado para uma ampla variedade de tamanhos de parafusos e produção de alto volume.
Duas ou três matrizes cilíndricas rotativas. Ideal para roscas mais longas e aplicações onde a circularidade e a concentricidade são críticas.
Alimentação contínua para fios longos; alimentação para linhas e ombros mais curtos.
As máquinas de matriz plana podem produzir centenas de peças por minuto; máquinas de matrizes cilíndricas são geralmente mais lentas, mas oferecem maior precisão.
A escolha entre sistemas de matriz plana e cilíndrica depende dos requisitos específicos da aplicação. As máquinas de matriz plana são o carro-chefe da indústria de fixadores, capazes de produzir parafusos, porcas e pinos padrão em velocidades muito altas. As máquinas de matrizes cilíndricas, também conhecidas como laminadoras de roscas rotativas, são usadas para aplicações mais especializadas, incluindo hastes roscadas longas, fusos de esferas e componentes que exigem circularidade e acabamento superficial excepcionais.
03. Requisitos de Materiais e Formabilidade
OMáquina laminadora automática de rosca de parafusorequer materiais da peça que possuam ductilidade suficiente para sofrer deformação plástica sem rachar. A conformabilidade do material é um fator crítico para determinar se uma peça pode ser rosqueada com sucesso.
- Aço de baixo carbono:Excelente conformabilidade; comumente usado para fixadores, parafusos e porcas padrão.
- Aço Carbono Médio:Boa conformabilidade quando devidamente recozido; usado para fixadores de maior resistência.
- Aço inoxidável:A formabilidade varia de acordo com o grau; os graus austeníticos (304, 316) são geralmente roláveis, enquanto os graus martensíticos podem exigir pré-aquecimento ou recozimento.
- Ligas de latão e cobre:Excelente conformabilidade; comumente rosca enrolada para componentes elétricos e hidráulicos.
- Ligas de alumínio:Boa conformabilidade; usado para fixadores leves em aplicações aeroespaciais e automotivas.
Nota material:O diâmetro da peça bruta para laminação de rosca é normalmente maior que o diâmetro menor, mas menor que o diâmetro maior da rosca acabada. Isto permite que o material flua e preencha as cavidades da matriz sem encher demais ou insuficientemente o perfil da rosca.
04. Vantagens Metalúrgicas dos Fios Laminados
OMáquina laminadora automática de rosca de parafusoproduz fios com propriedades metalúrgicas superiores às criadas por corte. Estas vantagens decorrem da natureza do trabalho a frio do processo.
| Propriedade | Fios enrolados | Cortar fios |
|---|---|---|
| Fluxo de grãos | Contínuo, segue o contorno da rosca | Interrompido, cortado através do grão |
| Resistência à tracção | Aumentou (10–30%) | Resistência do material base |
| Resistência à fadiga | Melhorou significativamente | Menor, devido às concentrações de estresse |
| Acabamento de superfície | Suave, endurecido pelo trabalho | Pode ter marcas de ferramentas |
| Desperdício de Materiais | Nenhum | Lascas e limalhas geradas |
| Velocidade de produção | Muito alto | Mais lento, são necessárias múltiplas passagens |
Baseado em princípios metalúrgicos de conformação a frio.
O fluxo contínuo de grãos nas roscas laminadas distribui a tensão de maneira mais uniforme, reduzindo a probabilidade de falha por fadiga. O endurecimento que ocorre durante a laminação também aumenta a dureza superficial da rosca, melhorando a resistência ao desgaste. Essas vantagens tornam as roscas laminadas a escolha preferida para fixadores críticos em aplicações automotivas, aeroespaciais e estruturais.
05. Parâmetros de Produção e Fatores de Eficiência
A eficiência de umMáquina laminadora automática de rosca de parafusoé determinado por uma combinação de especificações da máquina, qualidade do ferramental e parâmetros operacionais. Esses fatores devem ser cuidadosamente equilibrados para atingir taxas de produção e qualidade de linha ideais.
- Velocidade de rolamento:A velocidade com que as matrizes se movem ou giram. Velocidades mais altas aumentam a produção, mas podem exigir ferramentas e sistemas de refrigeração mais robustos.
- Pressão de morte:A força aplicada pelas matrizes à peça de trabalho. Pressão insuficiente resulta na formação incompleta da rosca, enquanto pressão excessiva pode causar rachaduras ou danos à matriz.
- Alinhamento da matriz:O alinhamento preciso das matrizes é fundamental para a produção de roscas com passo, avanço e ângulo corretos.
- Lubrificação:A lubrificação adequada reduz o atrito e a geração de calor, prolongando a vida útil da matriz e melhorando o acabamento superficial da rosca.
- Preparação em branco:O diâmetro, o chanfro e a condição da superfície da peça bruta devem ser cuidadosamente controlados para garantir a formação consistente da rosca.
As modernas máquinas laminadoras de roscas automáticas incorporam recursos como sistemas de alimentação servoacionados, lubrificação automática e monitoramento durante o processo para manter uma qualidade consistente em altas taxas de produção. Esses recursos reduzem a intervenção do operador e minimizam o tempo de inatividade, contribuindo para a eficiência geral da fabricação.
06. Controle de Qualidade e Inspeção Dimensional
O controle de qualidade é um aspecto essencial da produção de laminação de roscas. OMáquina laminadora automática de rosca de parafusodevem ser monitorados para garantir que as roscas produzidas atendam às especificações exigidas para diâmetro primitivo, diâmetro maior, diâmetro menor, avanço e ângulo de flanco.
- Inspeção Dimensional:Micrômetros de rosca, medidores de anel e comparadores ópticos são usados para verificar as dimensões da rosca em relação a padrões como ISO, DIN e ANSI.
- Inspeção de acabamento de superfície:A inspeção visual e a perfilometria são usadas para avaliar a rugosidade da superfície e detectar defeitos como dobras, costuras ou rachaduras.
- Certificação de materiais:O material recebido deve ser verificado quanto à composição química e propriedades mecânicas para garantir que atenda aos requisitos para laminação de roscas.
- Manutenção da matriz:A inspeção e substituição regulares das matrizes são essenciais para manter a qualidade da rosca e prevenir defeitos.
Nota de qualidade:O controle estatístico de processo (SPC) é comumente empregado na produção de laminação de roscas para monitorar dimensões críticas e detectar desvios no processo antes que isso leve a peças fora das especificações. Essa abordagem proativa ao gerenciamento da qualidade é essencial para a fabricação de grandes volumes.
Perguntas frequentes
As especificações técnicas podem variar de acordo com o modelo e o fabricante. Consulte sempre a documentação do produto para conhecer os requisitos específicos da sua aplicação.