Mantenha-se atualizado sobre nossas últimas aparições em exposições, lançamentos de novos produtos e desenvolvimentos de empresas à medida que continuamos a expandir nossa presença nos mercados internacionais de fixadores e máquinas.
Resumo do artigo: A máquina de cabeçalho frio de parafusoé um equipamento essencial para fabricantes que precisam produzir grandes quantidades de parafusos e peças fixas precisas, consistentes e mecanicamente confiáveis. Ao formar metal por meio de deformação plástica controlada, em vez de remover material por meio de corte convencional, o cabeçote a frio pode melhorar a utilização do material, a continuidade da produção e a consistência dimensional. Este artigo explica como funciona o processo, quais fatores influenciam a seleção de máquinas, como os fabricantes podem reduzir problemas comuns de produção e como o YWC pode atender a diferentes requisitos de fabricação de parafusos e fixadores.
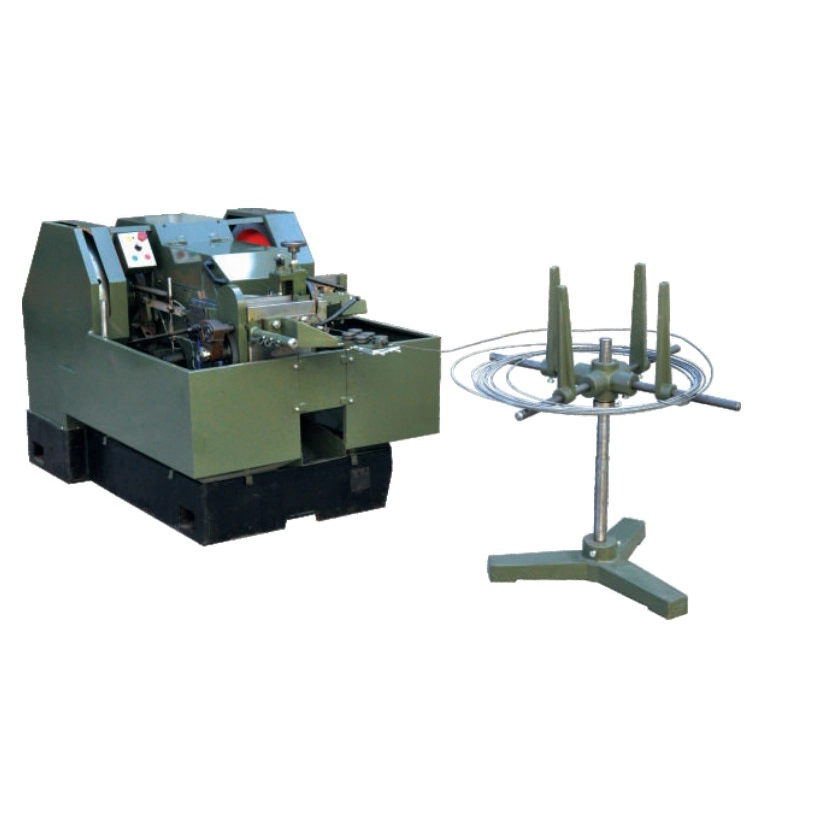
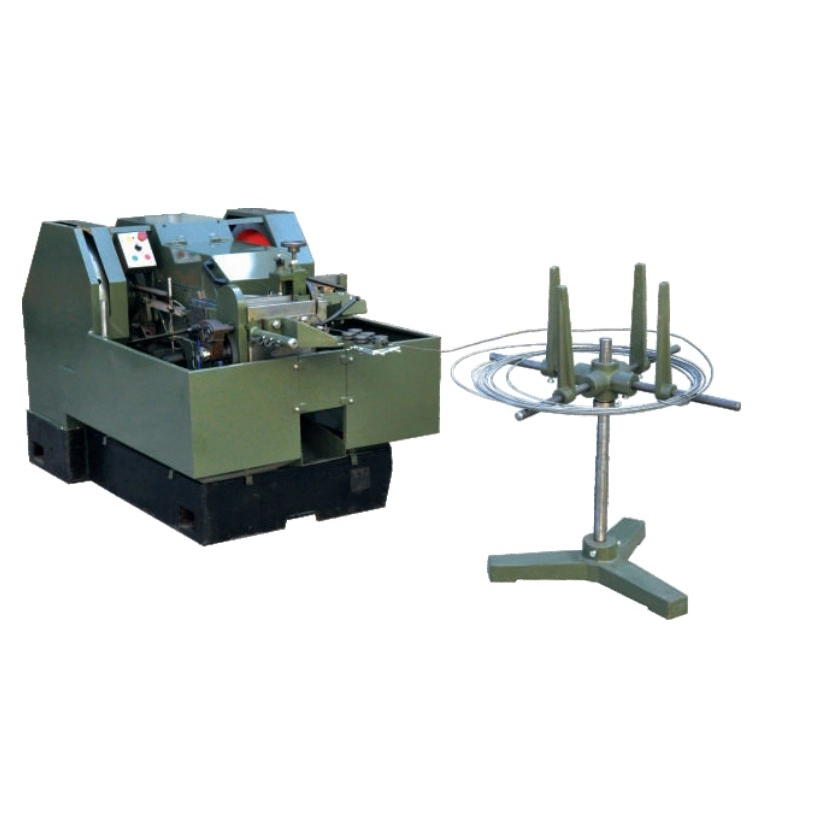
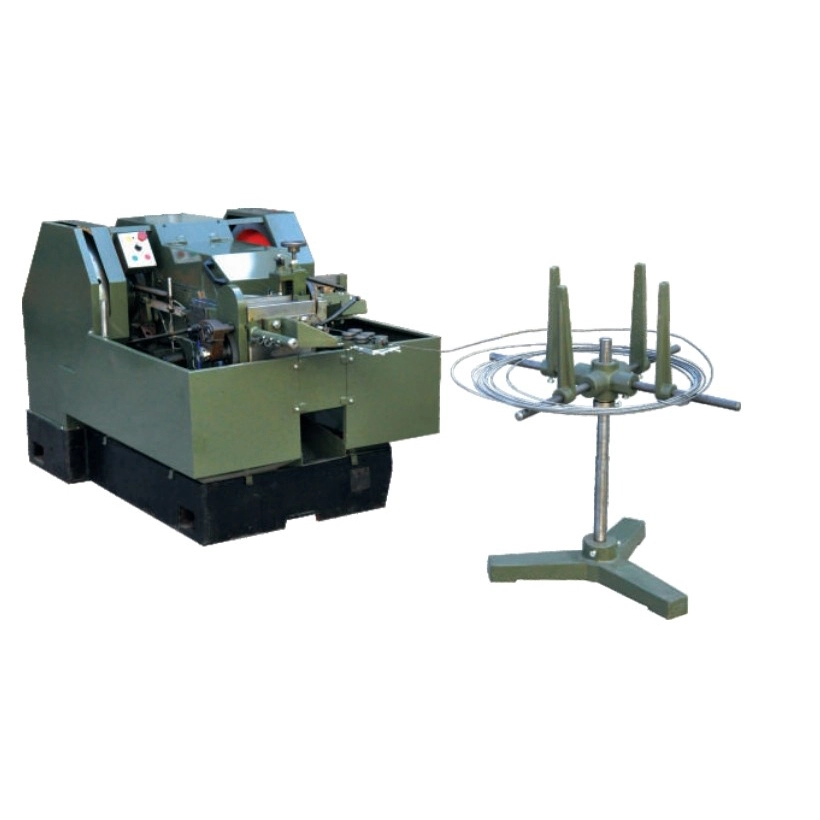
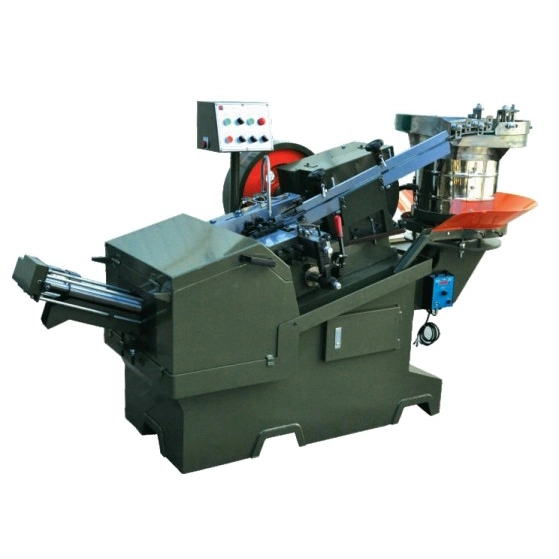
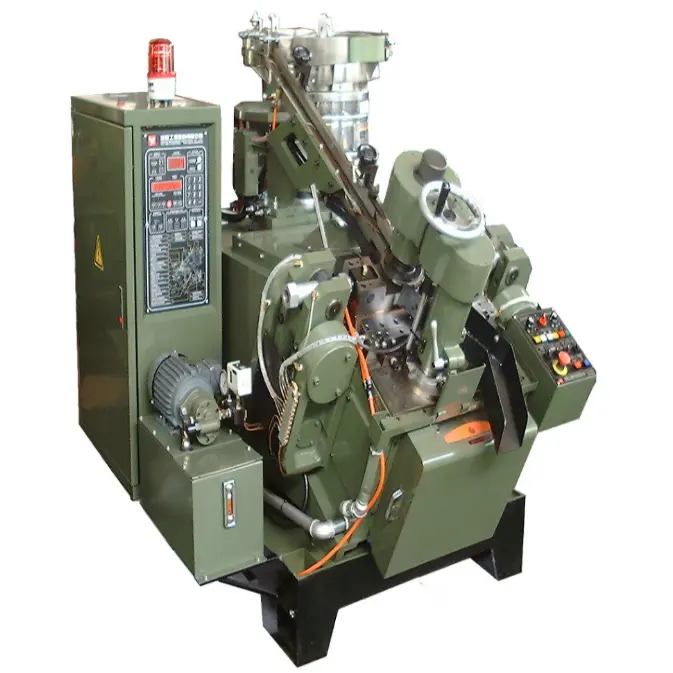
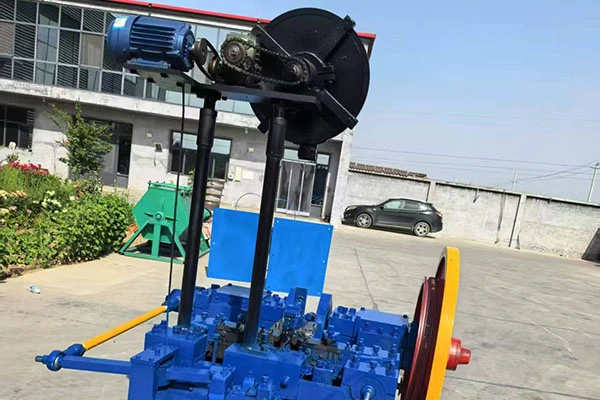
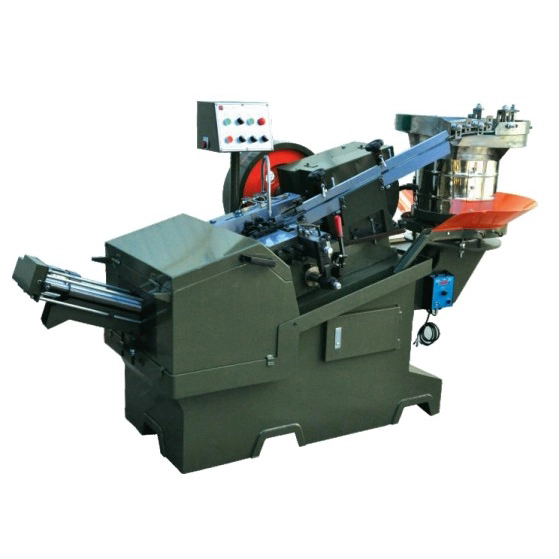
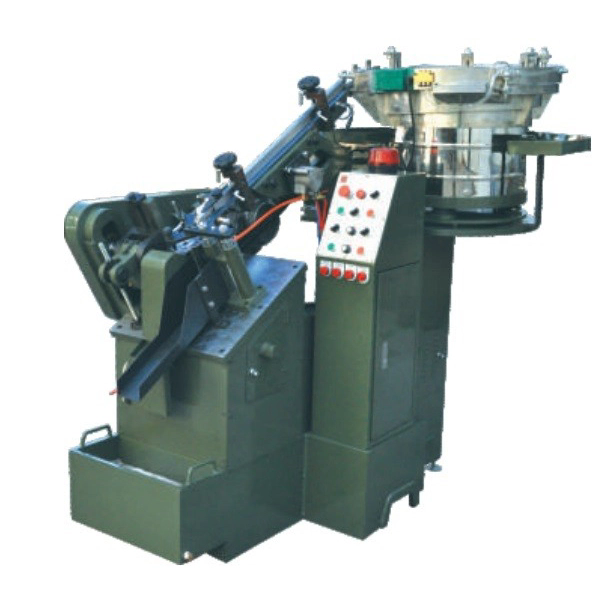
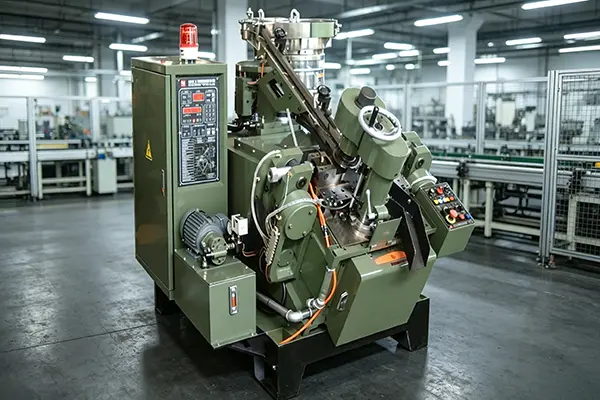
A Máquina de cabeçalho frio de parafusotransforma fios de metal em espaços em branco de parafusos aplicando força mecânica controlada à temperatura ambiente ou próxima a ela. Em vez de cortar o excesso de material para criar a geometria necessária, a máquina empurra e remodela o fio que entra dentro de ferramentas de precisão.
Esta distinção é importante para fabricantes de fixadores. Um processo de usinagem convencional pode começar com um pedaço maior de material e remover seções indesejadas até que o formato desejado seja alcançado. O cabeçote a frio adota uma abordagem diferente: o material é deslocado para a configuração desejada.
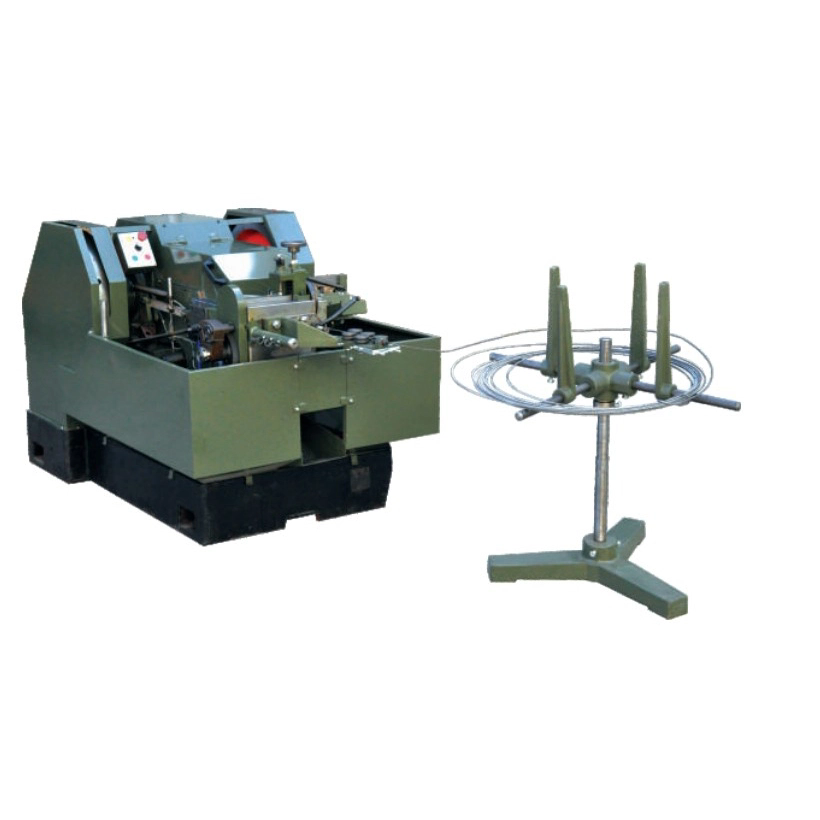
Durante a operação, o arame é alimentado contínua ou intermitentemente no sistema de formação. A máquina corta um comprimento predeterminado de fio, posiciona a peça bruta com precisão e usa punções e matrizes para criar a cabeça e outros recursos necessários. Dependendo da configuração da máquina e do design do produto, múltiplas operações de conformação podem ser realizadas sequencialmente.
O resultado é uma peça bruta de parafuso que pode posteriormente passar para processos como laminação de roscas, formação de pontos, abertura de canais, tratamento térmico, tratamento de superfície, inspeção e embalagem.
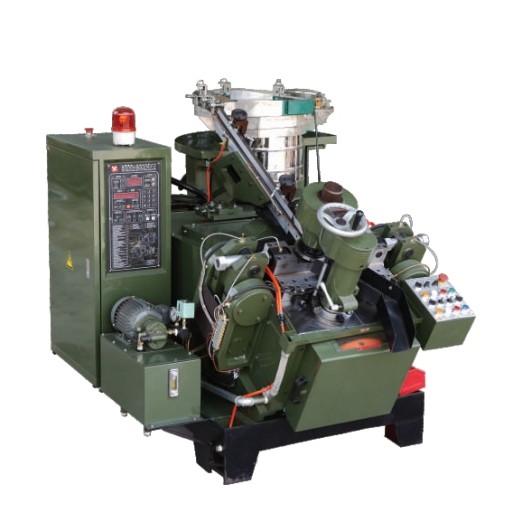
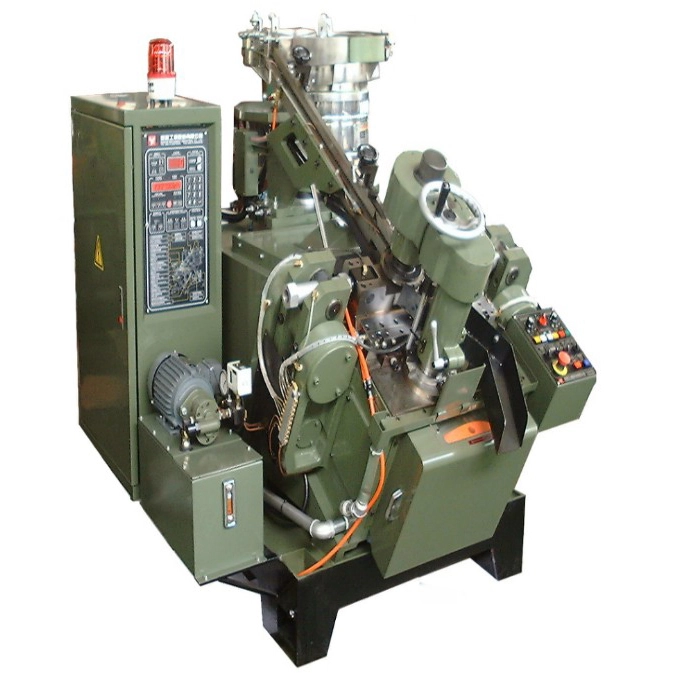
A YWC desenvolve equipamentos para fabricação de parafusos para fabricantes que exigem desempenho de conformação estável, eficiência de produção e adaptabilidade a diferentes especificações de fixadores. A configuração apropriada da máquina depende do material, dimensões, geometria do cabeçote, volume de produção e nível de automação necessário.
O processo de encabeçamento a frio é mais do que simplesmente pressionar o fio em uma matriz. A produção precisa de parafusos requer coordenação entre alimentação, corte, posicionamento, ferramental, força de conformação e descarga.
A produção começa com uma bobina ou fio adequado. O mecanismo de alimentação entrega o material na área de formação a uma taxa controlada.
A alimentação estável é essencial porque o posicionamento inconsistente do fio pode afetar o volume de material que entra na matriz. Mesmo quando as ferramentas de conformação são fabricadas com precisão, um sistema de alimentação instável pode produzir variações dimensionais.
O fio de entrada é cortado em espaços pré-determinados. O comprimento da peça bruta deve corresponder exatamente ao volume de material necessário para a geometria acabada da cabeça e da haste.
O comprimento incorreto da peça bruta pode criar vários problemas:
A peça cortada deve chegar à estação de conformação na orientação e posição corretas. Na produção de alto volume, a transferência confiável torna-se particularmente importante porque milhares ou milhões de ciclos repetidos deixam pouco espaço para erros de posicionamento acumulados.
O punção força a peça bruta para dentro da cavidade da matriz. O metal sofre deformação plástica e flui para o espaço disponível.
Este estágio determina grande parte da geometria da cabeça do parafuso. Dependendo do projeto do produto, vários estágios de conformação podem ser usados para criar gradualmente formas complicadas, em vez de tentar completar toda a geometria em uma operação excessiva.
Após a conformação, o parafuso bruto é removido do ferramental e transferido para a próxima etapa de produção. A descarga automatizada ajuda a manter um ciclo de fabricação contínuo, ao mesmo tempo que reduz o manuseio manual.
| Estágio de produção | Função Primária | Preocupação comum com a qualidade |
|---|---|---|
| Alimentação de arame | Entregue material de forma consistente | Instabilidade alimentar |
| Corte | Crie espaços em branco precisos | Comprimento em branco incorreto |
| Posicionamento | Alinhe o espaço em branco | Desalinhamento |
| Cabeçalho | Forme a cabeça do parafuso | Rachaduras ou enchimento incompleto |
| Descarga | Transferir espaços em branco acabados | Bloqueio ou manuseio de danos |
Os fabricantes de fixadores muitas vezes enfrentam os mesmos desafios fundamentais: alto consumo de material, tempos de ciclo lentos, dimensões inconsistentes, requisitos excessivos de mão de obra e dificuldade em manter a qualidade estável durante grandes tiragens de produção.
Uma máquina de cabeçote a frio de parafuso configurada corretamente pode resolver muitos desses problemas em sua origem.
Como o processo remodela o material em vez de removê-lo principalmente, a destilação a frio pode alcançar uma utilização do material consideravelmente melhor do que muitos métodos de fabricação subtrativos.
Para a produção de parafusos em grande volume, mesmo uma pequena redução na perda de material pode ter um efeito significativo no custo de fabricação. Isto se torna particularmente importante quando se utiliza aço inoxidável ou materiais de liga relativamente caros.
O equipamento automatizado de cabeçalho a frio é projetado para fabricação repetitiva. Uma vez estabelecidos adequadamente os parâmetros de alimentação, ferramentas e processo, a máquina pode manter um ritmo de produção consistente com intervenção limitada do operador.
A conformação a frio pode preservar e redirecionar o fluxo dos grãos do metal, em vez de cortar o material da mesma forma que a usinagem convencional. Isto pode contribuir para características mecânicas úteis em fixadores adequadamente projetados.
No entanto, o comportamento do material depende da composição da liga, das condições de formação, da taxa de redução, do projeto da ferramenta, da lubrificação e do tratamento térmico subsequente. Os fabricantes devem, portanto, validar o processo completo, em vez de presumir que o encabeçamento a frio por si só garante uma propriedade mecânica específica.
Quando a alimentação, formação, transferência e descarga são automatizadas, são necessárias menos operações manuais. Isso pode melhorar a consistência da produção e, ao mesmo tempo, permitir que os operadores se concentrem na configuração, inspeção, monitoramento de processos e manutenção.
O material adequado depende muito da especificação necessária do parafuso e da capacidade de conformação da máquina e ferramenta selecionada.
Os materiais de fixação comuns incluem:
A seleção do material não deve ser separada da seleção da máquina. Um material com maior resistência ou menor ductilidade pode impor maiores exigências ao sistema de conformação e às matrizes.
Por exemplo, fixadores de aço inoxidável podem exigir um controle particularmente cuidadoso das condições de conformação porque a deformação excessiva ou ferramentas inadequadas podem contribuir para rachaduras e desgaste acelerado da matriz.
A produção de parafusos de alta qualidade exige mais do que comprar uma máquina de alto desempenho. Todo o sistema de formação deve ser equilibrado.
O volume em branco é fundamental para a precisão do rumo. O diâmetro do fio e o comprimento do corte devem fornecer material suficiente para preencher a geometria necessária sem gerar excessos desnecessários.
Matrizes e punções determinam diretamente a forma final do componente formado. Ferramentas mal projetadas podem causar fluxo irregular de material, desgaste prematuro, defeitos superficiais ou dimensões instáveis.
As ferramentas devem, portanto, ser selecionadas de acordo com:
A lubrificação afeta o atrito, o fluxo do material, a vida útil da ferramenta e a qualidade da superfície. A lubrificação insuficiente pode aumentar a resistência à conformação e o desgaste da ferramenta, enquanto a lubrificação inadequada pode criar contaminação ou instabilidade do processo.
Os operadores devem monitorar os dados de produção em vez de esperar até que um lote grande já apresente defeitos. Mudanças no ruído, vibração, força de formação, temperatura ou medições dimensionais podem fornecer indicações precoces do desenvolvimento de problemas.
Mesmo uma máquina bem projetada não consegue compensar completamente fios de entrada inconsistentes. Variação de diâmetro, defeitos superficiais, propriedades inadequadas do material ou lubrificação inconsistente podem afetar o processo de conformação.
Selecionar uma máquina com base apenas no rendimento teórico máximo pode levar a um investimento inadequado. A máquina deve ser avaliada de acordo com o portfólio real de fixadores e a estratégia de produção.
| Fator de seleção | Por que é importante | Perguntas a serem feitas |
|---|---|---|
| Dimensões do fixador | Determina a capacidade de formação | Qual faixa de diâmetro e comprimento é necessária? |
| Design de cabeça | Influencia as etapas de ferramental e conformação | A cabeça é padrão ou personalizada? |
| Material | Afeta a formação de força e morre vida | Qual aço ou liga será processado? |
| Volume de produção | Determina os requisitos de automação | Qual é a produção necessária por turno? |
| Variedade de produtos | Influencia os requisitos de mudança | Com que frequência as especificações mudarão? |
| Equipamento a jusante | Determina a compatibilidade da linha | A laminação de linha ou outras máquinas seguirão o rumo? |
Os fabricantes também devem considerar a disponibilidade de suporte técnico, peças de reposição, assistência com ferramentas, suporte de comissionamento e treinamento de operadores. Esses fatores podem ter um efeito substancial no valor real da vida útil dos equipamentos industriais.
A YWC fornece soluções de cabeçote a frio de parafusos para diferentes requisitos de produção de fixadores e pode configurar equipamentos de acordo com especificações do produto, características do material e objetivos de produção.
A automação se torna cada vez mais valiosa à medida que o volume de produção aumenta.
Um fluxo de trabalho moderno e automatizado de fabricação de parafusos pode incluir:
Conectar esses processos pode reduzir as lacunas entre as operações individuais. Em vez de mover produtos semiacabados manualmente de uma máquina para outra, os fabricantes podem estabelecer um fluxo de produção mais contínuo.
Esta abordagem pode ser particularmente benéfica para fábricas que enfrentam escassez de mão-de-obra, volumes crescentes de encomendas ou requisitos rigorosos de repetibilidade.
A YWC também oferece soluções integradas de linhas de produção de parafusos que podem combinar a conformação com processos posteriores. A configuração exata deve ser selecionada de acordo com o projeto do fixador e a capacidade de produção necessária.
Os fixadores de cabeça fria são usados em uma ampla variedade de indústrias porque os parafusos e componentes relacionados são fundamentais para a montagem mecânica.
A configuração necessária da máquina muda significativamente entre parafusos eletrônicos em miniatura e fixadores de engenharia maiores. É por isso que a geometria do produto e o volume de produção alvo devem ser estabelecidos antes da seleção do equipamento.
A manutenção preventiva é essencial para manter uma qualidade de conformação consistente. O equipamento de cabeçote a frio opera sob cargas mecânicas repetidas, portanto, pequenos problemas podem se tornar significativos se forem ignorados.
Um programa prático de manutenção deve incluir:
A manutenção deve ser baseada no tempo de operação e na condição real da máquina. Se uma máquina produz cabeçotes cada vez mais inconsistentes, requer ajustes frequentes ou apresenta repetidas falhas de ferramentas, a simples substituição de componentes individuais pode não resolver o problema subjacente.
A análise da causa raiz deve examinar todo o sistema de conformação, incluindo material, comprimento da peça bruta, ferramentas, lubrificação, configurações da máquina e precisão de transferência.
Uma máquina de cabeçote a frio de parafuso é um equipamento industrial usado para transformar fios de metal em peças brutas de parafusos por meio de deformação plástica controlada. É amplamente utilizado para produção em alto volume de parafusos, porcas, rebites e outros componentes de fixação.
O cabeçote a frio remodela o metal por meio da deformação plástica, enquanto a usinagem geralmente remove o material por meio do corte. O cabeçote a frio pode, portanto, proporcionar uma melhor utilização do material e é particularmente adequado para a fabricação repetitiva de fixadores em alto volume.
Sim. Com punções, matrizes, sequências de conformação e configurações de máquina apropriadas, o equipamento de cabeçote a frio pode produzir muitas geometrias personalizadas de parafusos e fixadores. A viabilidade depende das dimensões, material, design da cabeça e proporção de formação do produto.
Sim. O aço inoxidável pode ser refrigerado quando a máquina, as ferramentas, a lubrificação, a condição do material e a sequência de conformação são adequadamente combinadas. Os parâmetros de produção devem ser validados para o tipo específico de aço inoxidável e geometria do parafuso.
Normalmente não. O cabeçalho frio cria principalmente a peça bruta do parafuso e a geometria da cabeça. A laminação de roscas é comumente usada posteriormente para formar a rosca externa, embora o processo posterior exato dependa do projeto final do fixador.
Comece controlando a qualidade da matéria-prima, o comprimento da peça bruta, as condições da matriz e do punção, a lubrificação, os parâmetros de conformação e a precisão da transferência. A inspeção consistente e a manutenção preventiva também são importantes para identificar problemas antes que afetem grandes lotes de produção.
Pode ser, mas o benefício econômico depende da frequência de troca, da variedade de produtos, do volume de produção e dos requisitos de automação. Os fabricantes com alterações frequentes nas especificações devem prestar atenção especial ao tempo de configuração e à eficiência da troca de ferramentas.
Informações úteis incluem desenhos de parafusos, classe de material, diâmetro do fio, dimensões acabadas, tipo de cabeçote, volume de produção esperado, taxa de ciclo alvo, tolerâncias exigidas e processos posteriores. Informações detalhadas do produto permitem que a configuração da máquina e os requisitos de ferramentas sejam avaliados com mais precisão.
Uma máquina de cabeçote a frio de parafuso pode se tornar a base de uma operação eficiente de fabricação de fixadores quando o equipamento, o material, as ferramentas e o processo de produção são combinados adequadamente. Ao formar peças brutas de parafusos por meio de deformação plástica controlada, os fabricantes podem reduzir a perda de material, apoiar a produção contínua, melhorar a repetibilidade e estabelecer um caminho mais eficiente para a fabricação de fixadores em grande volume.
No entanto, a escolha do equipamento não deve basear-se apenas na velocidade de saída. A geometria do produto, as características dos materiais, as etapas de conformação, os requisitos de ferramentas, o nível de automação, os processos posteriores, a manutenção e o suporte técnico de longo prazo influenciam o desempenho real de um sistema de produção.
YWCconcentra-se em equipamentos para fabricação de parafusos e cabeçotes a frio para fabricantes de fixadores com diferentes requisitos de produção. Quer o objetivo seja a produção em massa padronizada, a fabricação de parafusos personalizados, a produção de fixadores de aço inoxidável ou uma linha automatizada mais integrada, a configuração correta deve começar com o produto real e as metas de produção.
Pronto para melhorar seu processo de produção de fixadores?Compartilhe suas especificações de parafuso, requisitos de material e capacidade de produção esperada com a YWC para discutir uma solução adequada de cabeçote a frio.Contate-noshoje para explorar a configuração de máquina certa para suas necessidades de produção.